
Sebelum membincangkan pelepasan tekanan, mari kita fahami dahulu apa itu tekanan sisa.
Apakah tegasan sisa?
Tegasan sisa ialah tegasan yang wujud dalam objek untuk mengekalkan keseimbangan apabila tiada faktor luaran yang bertindak ke atasnya. Semasa proses pembuatan, bahagian akan dipengaruhi oleh pelbagai faktor seperti proses. Apabila faktor-faktor ini hilang, jika kesan dan kesan yang disebutkan di atas pada komponen tidak dapat dihapuskan sepenuhnya, masih terdapat beberapa kesan dan pengaruh yang tinggal pada komponen. Kesan dan pengaruh baki ini ialah tegasan baki.
Dari perspektif kerja tenaga, apabila daya luaran menyebabkan ubah bentuk plastik objek, ia akan menyebabkan ubah bentuk dalaman objek, dengan itu mengumpul sebahagian daripada tenaga; apabila daya luaran dihapuskan, tenaga dengan pengagihan tegasan dalaman yang tidak sekata akan dibebaskan. Jika kerapuhan objek rendah, maka objek akan berubah bentuk secara perlahan, dan jika kerapuhan tinggi, retak akan terbentuk.
Tegasan sisa adalah sangat biasa dalam pembuatan mekanikal, dan tegasan sisa sering dihasilkan dalam pelbagai proses. Walau bagaimanapun, pada asasnya, mekanisme yang menjana tegasan sisa boleh dikumpulkan kepada tiga kategori:
Kategori pertama ialah ubah bentuk plastik tidak seragam;
Kategori kedua, perubahan suhu tidak sekata;
Kategori ketiga ialah perubahan struktur tidak homogen (peralihan fasa).
Bahaya Tekanan Baki
Daripada klasifikasi tegasan baki, dapat dilihat bahawa tegasan baki akan menyebabkan objek berubah bentuk secara perlahan, mengakibatkan perubahan saiz objek, mengakibatkan saiz bahagian mesin yang tidak memenuhi syarat. Pada masa yang sama, ia juga mempunyai pengaruh yang sangat penting pada kekuatan keletihannya, rintangan kakisan tegasan, kestabilan dimensi, dan hayat perkhidmatan.

Bagaimana untuk menghapuskan tekanan sisa adalah cabaran penting dalam pembuatan bahan tambahan
Tegasan sisa juga merupakan salah satu cabaran paling penting untuk pembuatan bahan tambahan, dan dalam beberapa kes, tegasan sisa boleh menjejaskan bahagian yang dicetak sehingga membengkokkan keseluruhan platform binaan, memisahkan bahagian itu daripada platform binaan, atau memecahkan bahagian itu sendiri. Ini adalah salah satu sebab mengapa bahagian yang dibuat secara tambahan sering memerlukan penambahan struktur sokongan. Hanya selepas tegasan sisa dan kepekatan tegasan ini dibebaskan dengan rawatan haba, bahagian tersebut boleh dikeluarkan dari platform pembentuk.
Pada masa ini, kaedah penghapusan pembuatan tradisional termasuk empat kaedah: rawatan haba, tekanan beban statik, penuaan getaran dan rawatan mekanikal. Disebabkan oleh ciri teknikal pembuatan aditif yang boleh dibentuk tanpa acuan, adalah mungkin untuk mempertimbangkan untuk mengoptimumkan topologi untuk mengatasi tekanan sisa apabila mereka bentuk bahagian itu sendiri. Sebagai contoh, mengurangkan kawasan dengan ketebalan yang tidak sekata dan mengelakkan perubahan keratan rentas yang besar sebanyak mungkin; atau mereka bentuk platform pembentukan prapemanasan dan ruang pembentukan pemanasan pada peralatan pencetakan 3D boleh mengurangkan kesan tegasan sisa dengan berkesan. Walau bagaimanapun, pada peringkat ini, cara untuk menambah baik pengagihan tegasan sisa masih bergantung kepada pengalaman pereka bentuk, jadi beberapa tekanan baki tidak dapat dielakkan.
Tegasan sisa ialah tegasan yang kekal dalam bahan pepejal selepas semua faktor yang menyebabkan tegasan telah dikeluarkan. Mekanisme yang sama yang boleh menghasilkan tekanan sisa dalam pembuatan mekanikal tradisional digunakan untuk pembuatan aditif. Dalam bahagian struktur yang direka bentuk dan dicetak, tekanan sisa yang tidak dijangka atau tidak terkawal boleh menyebabkan kegagalan pramatang bahagian tersebut. Ia amat penting untuk mengatasi tegasan baki secara berkesan dalam pembuatan bahagian.
Perisian untuk melegakan tekanan dalam percetakan 3D
Perisian penghirisan UPrise3D domestik yang dibangunkan sendiri telah membangunkan fungsi melegakan tekanan. Dengan menghidupkan fungsi ini, kaedah dan laluan pencetakan dirancang secara automatik mengikut struktur berbeza model bahagian pelepasan tekanan untuk meminimumkan pengumpulan tegasan sisa. Dalam proses percetakan, kawalan ubah bentuk model dalam langkah pensinteran boleh direalisasikan.
Berikut ialah penjelasan tentang kes pencetakan dengan dan tanpa fungsi pelepasan tekanan yang didayakan dengan mencetak:
Ia boleh dilihat dari bahagian struktur bahawa selepas fungsi pelepasan tegasan dihidupkan, pada asasnya tiada sisihan dalam sudut selepas pensinteran. Bagi bahagian struktur tanpa fungsi pelepasan tekanan, ubah bentuk yang jelas boleh dilihat secara intuitif, dan sisihan sudut agak besar.
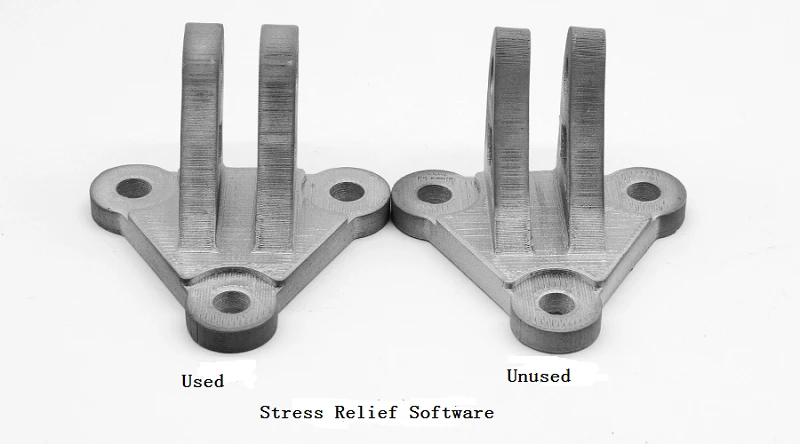
Bagi sesetengah model berdinding nipis, ubah bentuk selepas pensinteran mungkin berlaku disebabkan pengumpulan tegasan dalam arah pencetakan. Daripada perbandingan dua kumpulan sampel berdinding nipis berikut, dapat dilihat bahawa selepas fungsi pelepasan tekanan dihidupkan, produk tersinter jelas kelihatan

Pelepasan tekanan adalah sangat penting dalam percetakan 3D, kami akan mengambil kira faktor ini dalam percetakan, jadi bahagian yang kami cetak adalah 99 peratus stabil, dan tidak mudah berubah bentuk, berpintal, dsb.